


En el camp de la fabricació de PCB d'alta densitat i alta fiabilitat, molts processos clau que determinen l'estabilitat a llarg termini dels productes s'amaguen dins dels canals invisibles. El forat del tap de resina és precisament un procés bàsic de "cultiu interior": no participa directament en la transmissió del senyal, ni constitueix un punt de venda en aparença, sinó que determina directament la fiabilitat a llarg termini de les plaques d'alta densitat, les plaques d'alta freqüència i els productes industrials d'automoció. Un PCB amb un circuit de superfície complet i un aspecte suau, si els forats no s'omplen correctament, és propens a la soldadura virtual, l'esquerdament dels forats, la delaminació i fins i tot la ferralla sencera en la soldadura de reflux posterior, el xoc tèrmic o els entorns de vibració a llarg termini.
Definició del nucli i límit tècnic del forat del tap de resina
El forat del tap de resina és un procés de precisió en la fabricació de PCB ona través de forats, forats cecs o forats enterratss'omplen completament amb material de resina epoxi especialitzada, curat i mòlt per fer que el forat estigui completament alineat amb la superfície del tauler. És diferent dels forats dels taps de màscara de soldadura normals, els forats dels taps de tinta i els forats dels taps de galvanoplastia. El seu objectiu principal no és simplement bloquejar l'obertura del forat, sinó aconseguir un ompliment d'alta densitat i sense cavitats dins del forat.
Segons els estàndards de la indústria, els forats de taps de resina qualificats han de complir simultàniament tres indicadors durs:
La plenitud del farciment no ha de ser inferior al 95% i no es permeten buits passants;
Després de la mòlta, la rugositat de la superfície del forat es controla dins de 5 μ m per garantir la planitud absoluta de la superfície de la placa;
La resina està fortament unida a la capa de coure de la paret del porus i no hi ha deslaminació ni despreniment després de les proves de cicle tèrmic.
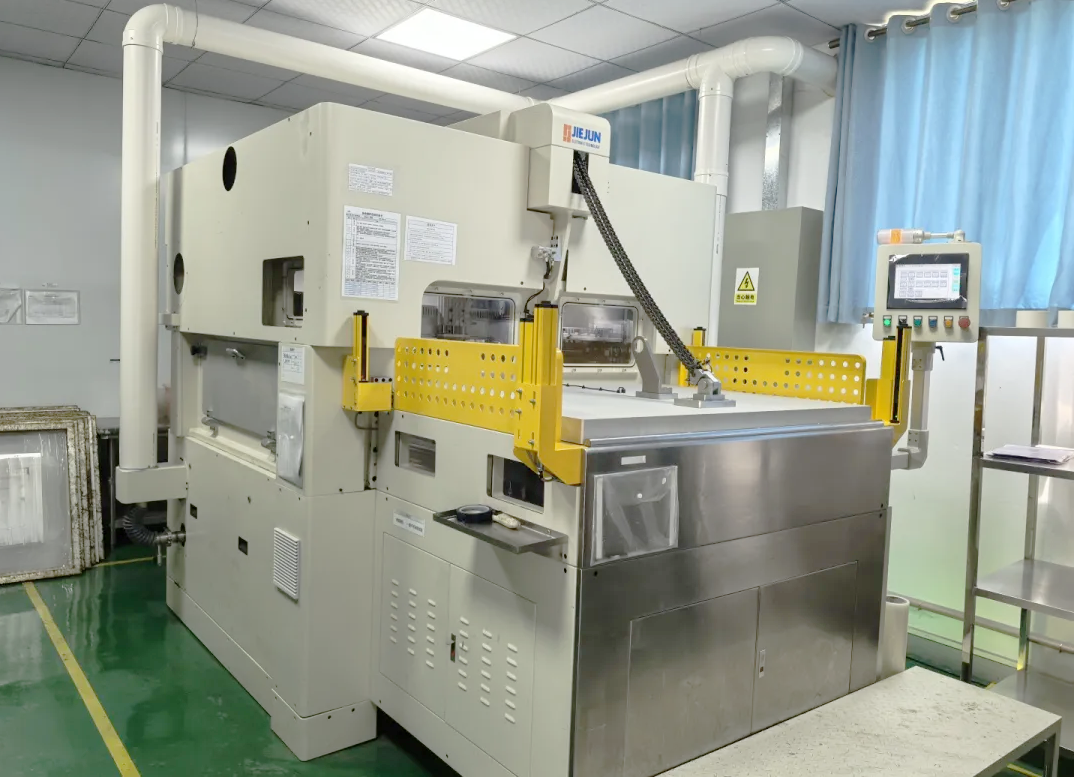 |
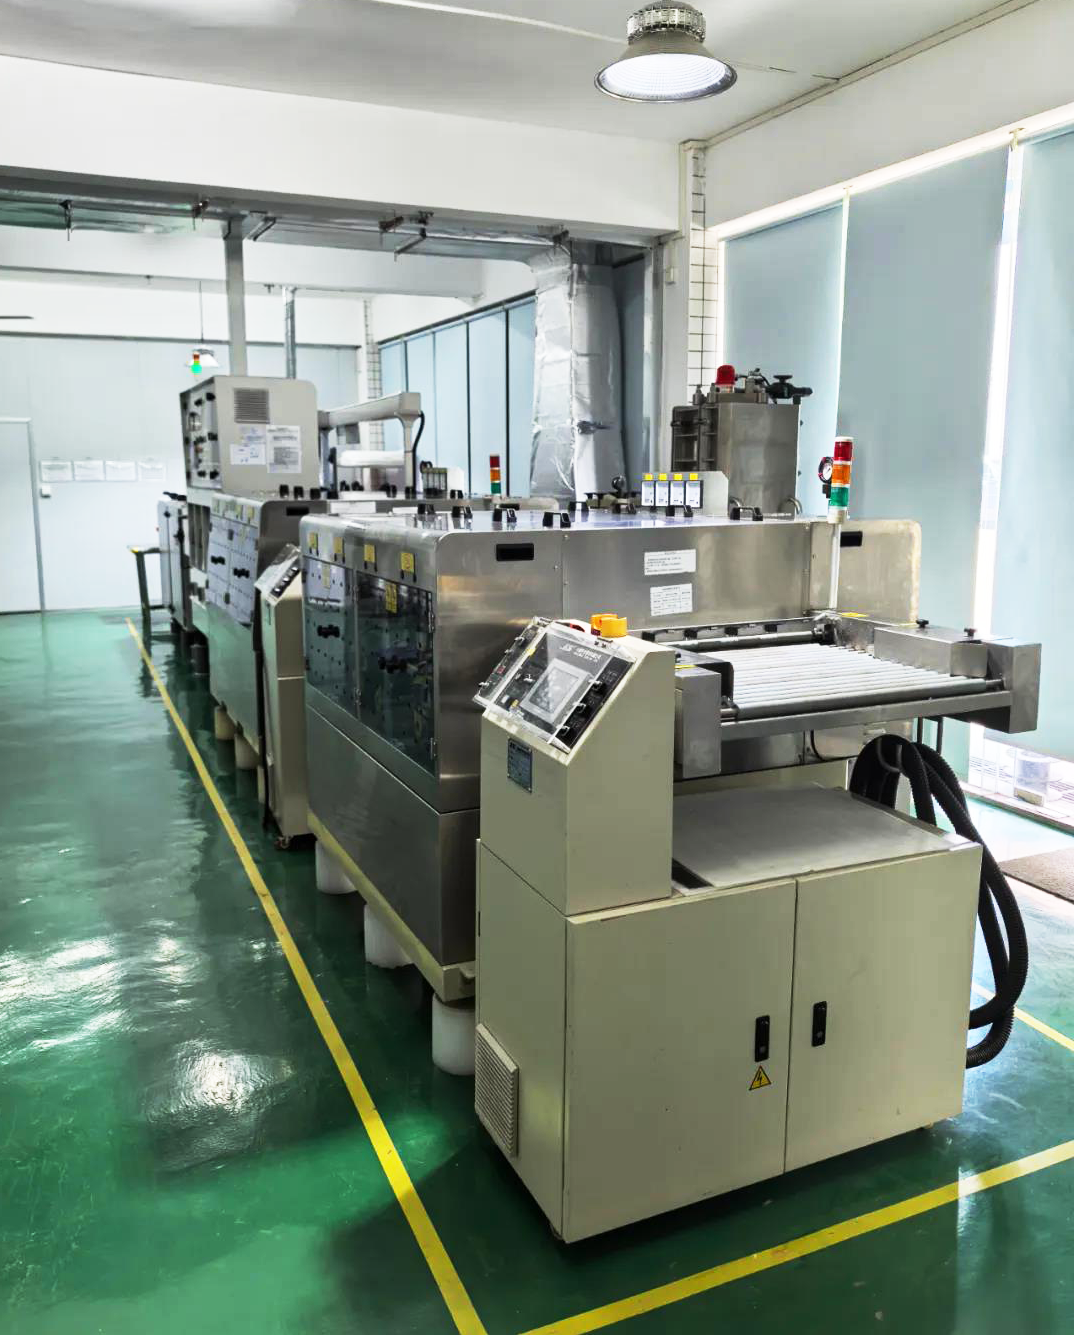
Desmuntatge complet del procés: des de la neteja de la paret del forat fins al mòlta de superfícies
El rendiment final dels forats dels taps de resina depèn meitat de la selecció del material i meitat del control del procés. Qualsevol desviació en qualsevol etapa suposarà perills ocults en els processos posteriors.
Procés previ al tractament: després de la perforació, hi haurà rebaves residuals, taques de perforació i capes d'òxid a la paret del forat. Si no s'elimina a fons, l'adhesió entre la resina i la paret de coure es reduirà molt. L'estàndard de la indústria és controlar la rugositat Ra de la paret del porus per sota de 0,8 μ m, eliminar les impureses mitjançant la neteja de plasma o la neteja química i assegurar-se que el porus estigui completament sec per evitar que la humitat residual atrapi el gas i formi buits posteriors.
Procés d'ompliment al buit: col·loqueu el PCB en un entorn de buit de 50 Pa a 80 kPa, utilitzeu pressió negativa per esgotar completament l'aire dins del forat i, a continuació, injecteu resina de baixa viscositat al forat mitjançant un equip especialitzat. Per als microporus amb una relació de profunditat a diàmetre superior a 8:1, la indústria generalment adopta un procés d'ompliment secundari per evitar que l'aire quedi atrapat a l'interior durant el primer ompliment, assegurant que també es pot aconseguir un farciment d'alta densitat dins del forat profund.
Procés de curat: la resina termoendurible ha d'utilitzar una corba d'escalfament gradual, augmentant gradualment de 80 graus a 120 graus i després a 150 graus, i mantenir-se durant 40 a 60 minuts per evitar la ràpida evaporació del dissolvent de la resina i la formació de bombolles internes a causa de l'escalfament ràpid. Després de la curació, el grau de curació s'ha de verificar mitjançant calorimetria d'escaneig diferencial DSC per evitar que el curat incomplet de la resina s'estova i caigui en processos posteriors a alta temperatura.
Procés de mòlta: la mola de diamant s'utilitza per a un funcionament segmentat. En primer lloc, s'utilitza la mòlta en brut per eliminar la major part de l'excés de resina i, a continuació, la mòlta fina s'utilitza per controlar la rugositat de la superfície a 5 μ m. La quantitat de mòlta s'ha de controlar amb precisió. Una quantitat de mòlta insuficient donarà lloc a ressalts residuals que afecten la producció posterior del circuit. Una quantitat de mòlta excessiva treure directament la resina a l'obertura del forat, causant defectes irreversibles.
|
|
|
Lògica de selecció de materials per a diferents escenaris
La selecció de material per als forats de taps de resina no es pot generalitzar. Cal fer coincidir el sistema de resina corresponent segons l'escenari d'aplicació del producte per trobar la solució òptima entre rendiment, eficiència i cost.
Per a plaques multicapa de grau industrial normal, es prefereix la resina epoxi modificada estàndard, amb una viscositat controlada per sota de 500 mPa · s i un valor de Tg per sobre de 150 graus, per garantir que el rendiment bàsic d'ompliment coincideixi amb el coeficient d'expansió tèrmica del substrat FR-4;
Per a plaques d'alta freqüència, mòduls de potència i productes amb requisits elevats de dissipació de calor, es pot afegir micropols de silici o farcits d'òxid d'alumini a la resina per millorar la conductivitat tèrmica general sense reduir l'aïllament i ajudar la placa de circuit a una ràpida dissipació de calor;
Per a comandes a gran escala que persegueixen l'eficiència de la línia de producció, la resina curable UV es pot utilitzar per aconseguir l'assecat superficial en només uns segons en condicions de llum de 365 nm de longitud d'ona i 300-500 mJ/cm², escurçant molt el cicle de producció;
En escenaris d'alta fiabilitat com l'electrònica d'automoció i aeroespacial, s'han de seleccionar resines termoestables. Mitjançant un procés complet d'escalfament i curat, es garanteix la força adhesiva entre la resina i la paret del forat, complint els requisits per a un ús a llarg termini en entorns durs.
Casos típics de productes i aplicacions industrials
La popularització de la tecnologia de forats de taps de resina sempre ha girat al voltant de les dues direccions de "cablejat d'alta densitat + requisits d'alta fiabilitat", i ara s'ha convertit en una configuració estàndard en molts camps de gamma alta.
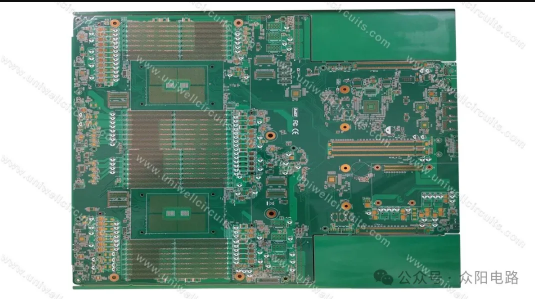
A les plaques base de servidors AI, un gran nombre de plaques d'alt nivell amb més de 20 capes utilitzen el procés d'obturació de resina de forats enterrats de la capa interna. Si els forats enterrats de l'HDI interior no s'omplen de resina, la quantitat d'adhesiu a la capa dielèctrica no es pot controlar amb precisió durant la compressió posterior, cosa que pot provocar fàcilment un adhesiu insuficient en determinades zones i provocar una delaminació directa durant les proves posteriors d'impacte en fred i calent. L'ompliment previ dels forats enterrats amb resina no només garanteix la precisió de l'alineació entre capes, sinó que també soluciona el problema de la indústria d'ompliment desigual de capes dielèctriques primes, que és un dels processos clau en la fabricació actual de plaques d'informàtica de gamma alta.
|
|
A la PCB del sensor ADAS integrat, el procés del forat del tap de resina permet que el producte superi amb èxit més de 500 proves de cicle tèrmic de -55 graus a 125 graus. Els porus plens estan completament segellats, evitant que els gasos corrosius i el vapor d'aigua entrin i corroeixin la paret de coure. Al mateix temps, la resina absorbeix una mica d'estrès tèrmic, reduint molt el risc d'esquerdes de porus i de flexió de la placa, complint els estrictes requisits de fallada zero en l'electrònica de l'automòbil.
A la placa d'alta freqüència d'ona mil·limètrica 5G, els forats de l'endoll de resina substitueixen les vies buides tradicionals, reduint la reflexió del senyal i els canvis d'impedància causats per l'aire dins dels forats, fent que els senyals d'alta freqüència s'atenuïn més suaument durant la transmissió, millorant eficaçment el rendiment de la integritat del senyal a la banda de freqüència d'ona mil·limètrica.
En plaques d'electrònica de consum HDI, els forats dels taps de resina es combinen amb processos de recobriment de coure en forats posteriors per aconseguir directament el disseny del forat del disc POFV, permetent que els coixinets BGA caiguin directament per sobre dels forats sense ocupar espai de cablejat addicional per evitar-los. Dins d'una àrea limitada de la placa, la densitat de cablejat augmenta en més d'un 30%, que és el procés bàsic de suport per al disseny lleuger actual dels telèfons intel·ligents.