

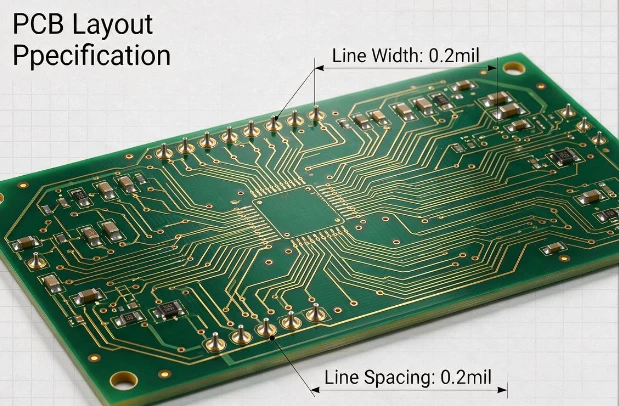
Per aconseguir un control estable d'amplada de línia ultrafina i un control d'espaiat de ± 0,2 mil, s'ha d'establir un sistema de control de llaç tancat a partir de tot el procés de selecció de materials, tecnologia bàsica, precisió de l'equip i control ambiental. Les següents són vies tècniques factibles:
Control de precisió de la font del material
Selecció de substrats: es prefereixen substrats ceràmics o substrats de polímer modificats amb coeficients d'expansió tèrmica extremadament baixos, i la deformació tèrmica al llarg del processament es controla en 0,1 mil per evitar l'estirament / contracció de la línia causada per les fluctuacions de temperatura.
Cribratge de materials funcionals: controleu estrictament la viscositat del fotoresistent i la consistència de la sensibilitat fotosensible. La mida de les partícules de la pasta conductora es controla a nivell de micròmetre per garantir un gruix uniforme del recobriment i sense rebaves a les vores de les línies impreses.
Mecanisme d'emmagatzematge i ús: l'entorn d'emmagatzematge del material és de temperatura i humitat constants, i s'implementa la regla de primera entrada, primera sortida per evitar la desviació de mida causada per l'absorció d'humitat del fotoresistent i la degradació del rendiment de la purina.
Actualització del procés de litografia del nucli
Adopció de la tecnologia d'imatge directa làser LDI: eliminant completament els problemes de deformació i desviació d'alineació de l'exposició de pel·lícules tradicionals, millorant la precisió de posicionament de l'exposició fins a ± 0,01 mm (aproximadament ± 0,4 mil), que és el requisit previ bàsic per aconseguir un control de ± 0,2 mil.
Control de bucle tancat de paràmetres d'exposició precís: estabilitzeu l'energia d'exposició dins del rang de 120-150 mJ/cm², ajusteu dinàmicament els paràmetres per a línies ultra fines de 2-3 mil, allarga el temps d'exposició en un 15% mentre redueix l'energia d'exposició en un 5-8%, evitant l'expansió de l'amplada de la línia causada per la solidificació excessiva de les vores de la línia.
Preescalfament del substrat abans de l'exposició: estabilitzar la temperatura del substrat al valor establert del procés per avançat per eliminar completament la interferència de l'expansió tèrmica i la deformació de la contracció en els processos d'exposició posteriors.
Optimització de la precisió del procés de gravat
Adopció d'un esquema de gravat de precisió compost: prioritzant la combinació del procés de "gravat làser + gravat per plasma sec", gairebé eliminant el problema de gravat lateral del gravat humit tradicional i bloquejant directament la precisió de l'amplada de línia a ± 0,003 mm (aproximadament ± 0,12 mil), complint el requisit de tolerància de ± 0,2 mil.
Control de bucle tancat dels paràmetres de gravat: la concentració d'ions de coure a la solució de gravat de clorur de coure àcid es controla estrictament a 18-22 g/L, la temperatura és estable a 35-40 graus i la pressió de polvorització augmenta un 10% en comparació amb els processos convencionals per garantir un gravat uniforme de les parets laterals de les línies/residus locals de coure.
Compensació de l'amplada de línia prèvia: basant-se en el factor de gravat mesurat (més o igual a 5:1), es reserva una quantitat de compensació d'amplada de línia d'uns 0,6 mil per avançat durant la fase de disseny per compensar la petita pèrdua d'amplada de línia durant el procés de gravat.
Suport d'equips i sistemes de proves
Sistema de posicionament de moviment d'alta precisió: adoptant una arquitectura de retroalimentació completa de motor lineal + regle de reixeta, aconseguint una correcció de posicionament de moviment a nivell nanòmetre i controlant l'error de moviment mecànic de l'equip dins de 0,1 mil.
Mecanisme de detecció en temps real en línia: implementeu pinces làser i sistemes de detecció òptica d'alta ampliació per inspeccionar immediatament l'amplada de línia i l'espaiat de cada tauler després del processament. Si la desviació supera el llindar, s'activarà una alerta i se suspèn la producció per evitar defectes de lot.
Optimització de la rigidesa de l'equip: les peces mòbils clau estan fetes de materials d'alta rigidesa, que aïllen la interferència de vibració externa durant tot el procés i eviten la desviació de posicionament causada per la vibració.
Control dimensional complet d'un entorn ultra net
Taller de temperatura i humitat constants: controleu la fluctuació de la temperatura a l'àrea de processament dins de ± 0,5 graus, estabilitzeu la humitat al 40% -60% i elimineu la deformació tèrmica de l'equip i la variació del rendiment de la fotoresistència causada pels canvis de temperatura i humitat ambientals.
Control de neteja de 100 nivells: el taller de procés bàsic compleix l'estàndard de neteja de 100 nivells, filtra completament les partícules de pols a l'aire i evita que la pols s'adhereixi a la superfície del substrat, provocant defectes i protuberàncies de la línia, i danyant la consistència de l'amplada i l'espaiat de la línia.