


L'objectiu principal del procés de laminació de PCB multicapa és aconseguir una alineació d'alta precisió entre les capes i l'absència total de bombolles, que només es pot aconseguir de manera estable mitjançant un control col·laboratiu complet del procés.
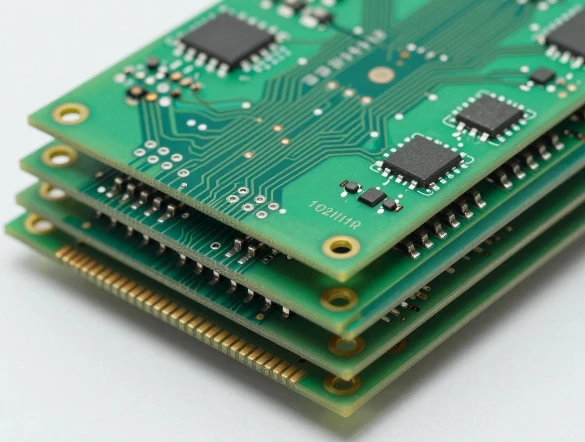
Alineació entre capes i control total del procés
Tractament previ abans de l'apilament: el tauler de la capa interior es neteja estrictament per eliminar l'oli i la pols, i la mida de tall és uniforme amb vores netes per evitar el desplaçament entre capes causat per impureses o diferències de mida.
Operació de posicionament d'alta precisió: utilitzant el posicionament del pin i el sistema de posicionament Pin LAM, combinat amb l'exposició directa d'escriptura LDI per millorar la precisió de les imatges gràfiques i bloquejar la posició relativa de cada capa.
Compensació dinàmica d'expansió i contracció: després de la compressió, els coeficients d'expansió i contracció de la placa central es recullen capa per capa i les quantitats de compensació en les direccions X/Y es calculen per separat per evitar errors direccionals causats per factors d'amplificació uniformes.
Control estable dels paràmetres de compressió: la velocitat d'escalfament es controla a 2-3 graus / min, i la pressió s'aplica uniformement per etapes. La diferència de temperatura entre la superfície de la placa de premsa és inferior o igual a ± 1 grau per evitar el lliscament entre capes causat per una expansió i contracció tèrmica desigual.
Garantia de precisió de l'equip: es selecciona una premsa d'alta precisió i el paral·lelisme de la taula es calibra regularment. El tauler gran de gran alçada adopta un esquema de posicionament de múltiples reblons per suprimir la deriva del tauler de nucli prim durant el flux de resina.

Punts de control clau per al nucli de compressió sense bombolles
Pre-assecat de matèries primeres: coure el full semicurat a 70 graus durant 4 hores i el tauler central a 120 graus durant 2 hores, controlant el contingut d'humitat a Inferior o igual al 0,1% per evitar la formació de bombolles a causa de l'evaporació del vapor d'aigua a altes temperatures.
Entorn d'alt buit de procés complet: evacuar a un grau de buit de<50Pa before pressing, maintain high vacuum throughout the process, and thoroughly remove any air trapped between layers before resin edge sealing.
Calefacció i escapament segmentats: velocitat d'escalfament inferior o igual a 3 graus/min, s'han de reservar suficients finestres d'escapament en el rang de baixa viscositat de la resina per evitar l'atrapament de gas entre capes a causa de l'escalfament ràpid.
Escapament a pressió pas a pas: inicialment, s'escapa a una pressió baixa de 5 kg/cm² durant 10 minuts, i després augmenta fins a una pressió principal de 25-50 kg/cm² després que la major part del gas s'hagi descarregat, assegurant l'ompliment sense tancar prematurament el canal d'escapament.
Control de l'entorn net: l'operació d'apilament es completa en una sala neta de classe 10000 per evitar que la pols, les fibres i altres impureses entrin a la capa intermedia i atrapen l'aire, reduint la causa de les bombolles de la font.
Normes generals d'acceptació de la indústria
Alineació entre capes: IPC-6012D especifica que el desplaçament màxim permès per a una sola capa de taulers de comunicació amb 12 o més capes és inferior o igual a ± 25 μm i el valor compost del vector d'error acumulat per a tota la pila és inferior a 60 μm.
Control de bombolles: els PCB de qualitat per a automòbils han de complir l'estàndard AEC-Q200, amb una taxa de bombolla inferior o igual al 0,5%, un diàmetre de bombolla única inferior o igual a 0,2 mm i sense deslaminació ni defectes buits.
Verificació de la fiabilitat: realitzeu tres proves d'estrès tèrmic d'immersió d'estany de 288 graus durant 10 segons segons l'estàndard IPC-TM-650, sense delaminació ni ampolla de la placa.
Maneig anormal d'emergències comuns
Desviació lleugera de la capa: les dades de l'objectiu es recullen mitjançant raigs X posterior a la compressió i s'utilitza la retroalimentació per corregir la quantitat de compensació de l'exposició gràfica de la capa interna posterior. Les petites desviacions de lots es poden solucionar ajustant les coordenades de perforació.
Bombolles petites i poc profundes: per a zones no crítiques, es poden utilitzar micro trepans per injectar resina epoxi de baixa viscositat, que es pot curar segons les especificacions per restaurar l'adhesió entre capes. Les bombolles de l'àrea funcional bàsica es poden eliminar directament.
Escuma en capes d'àrea gran: recalibre els paràmetres de temperatura i buit de premsat, feu un premsat secundari sobre materials humits després de la cocció secundària i elimineu directament els materials amb defectes greus.